
 Bahasa Inggeris
Apa yang Menjadikan Precision Laser Microvias Menentukan Prestasi Piezo Atomizer Mesh?
Di mana Ketepatan Lubang Mikro Menentukan Kualiti Kabus
Pengabut piezoelektrik menukar tenaga elektrik menjadi semburan halus dengan menggetarkan jaringan logam nipis pada frekuensi tinggi. Watak kabus bergantung hampir sepenuhnya pada geometri lubang yang dilalui cecair. Apabila jurutera menyemak reka bentuk jaringan baharu, mereka benar-benar bertanya sejauh mana ketepatan setiap lubang mikro boleh dibentuk, sejauh mana ia boleh diulang secara konsisten dan sama ada ia akan mengekalkan hadnya merentasi ribuan keping. Inilah sebabnya mikrovia laser ketepatan telah menjadi laluan biasa bagi pengeluar nebulizer perubatan, instrumen kecantikan, pelembap dan peresap aroma.
Dua plat mesh boleh kelihatan sama di bawah lampu meja dan masih menghasilkan hasil yang sangat berbeza. Satu mungkin menghasilkan awan padat titisan kecil, manakala satu lagi menghasilkan titisan yang lebih besar yang melekat pada permukaan dan mengurangkan pengeluaran. Diameter lubang, kedalaman lubang, tirus dan jarak semuanya mempengaruhi cara cecair ditolak melalui plat dan cara setiap titisan tertanggal. Penyimpangan kecil dalam mana-mana nilai ini kelihatan sebagai ketumpatan kabus yang tidak sekata, pemanasan yang tidak konsisten di dalam peranti dan aduan daripada pengguna yang menyedari bahawa semburan berubah dari satu unit ke unit seterusnya.
Penggerudian mekanikal tradisional dan goresan kimia kedua-duanya berjuang pada skala ini. Bit gerudi cepat haus apabila diameter jatuh di bawah beberapa puluh mikrometer, dan burr yang terbentuk semasa penggerudian boleh mengganggu laluan aliran. Goresan boleh seragam merentasi pinggan, tetapi ia menawarkan kawalan terhad ke atas profil setiap lubang individu. Pemprosesan laser mengelakkan banyak kesukaran ini kerana tenaga dihantar tanpa sentuhan fizikal, jadi kerajang nipis tidak bengkok di bawah daya pemotongan dan setiap lubang boleh dibentuk dalam urutan yang dirancang.
Bawa pulang utama: kualiti kabus mengikut geometri lubang, dan geometri itu mesti dikawal pada paras mikrometer dan bukannya paras milimeter biasa dalam pemesinan am.
Bagaimana Geometri Lubang Membentuk Tingkah Laku Titisan
Lubang Lurus Berbanding Lubang Tirus
Dua jenis profil mendominasi reka bentuk mesh pengabut. Lubang lurus mengekalkan diameter tetap dari bahagian cecair ke bahagian semburan. Ia mudah untuk dimodelkan dan diperiksa, dan apabila diameternya dipegang rapat, ia menghasilkan saiz titisan yang boleh diramal. Lubang tirus melebar ke arah bahagian semburan, membentuk kon cetek. Tirus mengurangkan rintangan apabila cecair masuk, dan ia boleh membantu setiap titisan melepaskan dengan bersih dari alur keluar, yang banyak pereka lebih suka untuk kabus halus yang berterusan.
Jadual di bawah meringkaskan pertukaran yang biasanya ditimbang oleh pasukan kejuruteraan apabila memilih antara dua profil.
| Ciri | Lubang lurus | Lubang tirus |
|---|---|---|
| Penggunaan biasa | Semburan isipadu tetap | Kabus halus yang berterusan |
| Rintangan aliran | Lebih tinggi di bahagian masuk | Lebih rendah di bahagian masuk |
| Pemeriksaan | Pemeriksaan diameter berasaskan tolok | Semakan profil dan sudut |
| Risiko utama | Burr tepi menjejaskan aliran | Hanyutan sudut tirus |
Tiada profil yang lebih baik secara universal. Pilihan yang tepat bergantung pada kelikatan cecair, julat titisan sasaran, dan kekerapan pemacu transduser. Semakan reka bentuk harus menyatakan ketiga-tiga input itu terlebih dahulu, kerana ia menentukan sama ada masalah itu boleh diselesaikan dengan diameter sahaja atau memerlukan spesifikasi profil penuh dengan sudut dan toleransi.
Laluan Proses Dari Lembaran Logam ke Mesh Siap
Laluan proses yang boleh dipercayai dibina daripada langkah-langkah yang masing-masing melindungi yang seterusnya. Melangkau peringkat atau menukar urutan boleh mengalihkan profil lubang akhir walaupun tetapan laser kelihatan betul di atas kertas. Laluan tipikal untuk plat mesh berbentuk laser termasuk peringkat berikut.
- Penyediaan kerajang: ratakan dan bersihkan kepingan logam, sahkan ketebalan dalam julat yang dipersetujui, dan tandakan tepi rujukan untuk penjajaran.
- Pemasangan: kepitkan kerajang pada pentas rata supaya corak lubang sejajar dengan ciri pelekap bahagian siap.
- Pembentukan lubang laser: bentuk setiap lubang dengan denyutan pendek dalam susunan imbasan terkawal, melaraskan saiz tempat dan tenaga untuk geometri sasaran.
- Pembersihan tepi: keluarkan bahan tuang semula dan burr mikro dengan langkah yang tidak mengubah diameter lubang.
- Pemeriksaan akhir dan pembungkusan: ukur plat sampel, rekod keputusan, dan lindungi jaringan siap daripada calar dan pencemaran.
Perintah imbasan patut diberi perhatian khusus. Jika laser bergerak melintasi plat dalam satu arah tanpa gangguan, haba terkumpul pada satu sisi dan lubang di pinggir jauh boleh hanyut dari sasaran. Arah imbasan berselang-seli dan memasukkan selang penyejukan pendek menyebarkan beban terma secara sekata, yang memastikan penyebaran diameter sempit merentasi kawasan aktif penuh.
Sasaran Boleh Diukur untuk Lubang, Jarak dan Kerataan
Spesifikasi hendaklah ditulis supaya pembekal boleh mengukurnya di tingkat pengeluaran. Frasa seperti ketepatan tinggi memberikan pasukan pembelian apa-apa untuk dibandingkan. Spesifikasi praktikal menyenaraikan setiap ciri, julat sasarannya dan kaedah yang digunakan untuk mengesahkannya.
| Ciri | Sasaran biasa | Kaedah pengesahan |
|---|---|---|
| Diameter lubang | 2 hingga 30 mikrometer | Pensampelan tolok optik |
| Toleransi diameter | Dalam 1 mikrometer dalam zon kritikal | Pengukuran mikroskop |
| Kiraan lubang setiap keping | Beratus-ratus hingga beberapa ribu, seperti yang dilukis | Analisis imej |
| Keseragaman padang | Konsisten merentasi kawasan aktif | Pengukuran koordinat |
| Kerataan pinggan | Sisihan terhad merentasi jejaring | Semakan profil permukaan |
| Ketinggian burr tepi | Hanya beberapa mikrometer | Pemeriksaan keratan rentas |
Perancangan ukuran penting sama seperti sasaran itu sendiri. Pensampelan hendaklah meliputi bahagian tengah dan tepi setiap plat, kerana haba pemprosesan boleh menghasilkan kecerunan kecil di seluruh permukaan. Pelan yang menyemak hanya satu zon boleh meluluskan bahagian yang kemudiannya gagal dalam perkhidmatan.
Dalam satu juruterbang tanpa nama, lubang yang diukur di tengah plat kekal dalam toleransi, manakala lubang berhampiran tepi luar hanyut kira-kira 2 mikrometer. Menukar susunan imbasan dan menambah selang penyejukan menutup jurang dalam kelompok berikut, dan ukuran tepi sepadan dengan pusat dalam had yang dipersetujui.
Parameter Laser Yang Mengawal Kualiti Tepi
Lebar Nadi dan Kawalan Tenaga
Denyutan pendek mengehadkan penyebaran haba ke dalam logam sekeliling, yang mengurangkan lapisan tuang semula yang terbentuk di sekeliling setiap lubang. Denyutan yang lebih panjang mengeluarkan bahan dengan lebih cepat, tetapi ia boleh meninggalkan tepi yang lebih tebal yang menyempitkan laluan aliran dan mengubah tingkah laku titisan. Tenaga setiap nadi harus mengeluarkan bahan dengan bersih tanpa mencipta jalur yang terjejas haba lebih lebar daripada yang dibenarkan oleh reka bentuk.
Strategi Tindan Titik dan Imbasan
Pertindihan antara denyutan berturut-turut menentukan kelancaran dinding setiap lubang terbentuk. Pertindihan yang terlalu sedikit meninggalkan profil bergerigi, manakala pertindihan yang berlebihan membuang masa dan menambahkan haba. Banyak pasukan menggunakan strategi berbilang hantaran pendek: hantaran kasar membentuk lubang, dan hantaran penamat pada tenaga yang lebih rendah memperhalusi dinding dan mengeluarkan sisa bahan tepi.
Bantu Penyingkiran Gas dan Serpihan
Gas bantu membersihkan serpihan cair dari lubang semasa pembentukan. Arah, tekanan dan kebersihannya semuanya mempengaruhi hasilnya.
- Aliran gas harus menolak serpihan dari bahagian keluar supaya zarah tidak mendap semula di dalam lubang.
- Tekanan mesti seimbang, kerana daya yang berlebihan boleh menggetarkan kerajang nipis dan mengalihkan corak.
- Penapisan menyimpan zarah yang didepositkan semula dari kawasan sasaran seterusnya semasa pengeluaran yang lama dijalankan.
Kualiti tepi jarang ditetapkan oleh satu parameter. Ia adalah hasil gabungan tenaga nadi, pertindihan, susunan imbasan, dan aliran gas.
Kecacatan Biasa dan Cara Menangkapnya Awal
Kebanyakan kecacatan dalam mesh yang dibentuk oleh laser berpunca kembali kepada sejumlah kecil punca. Mengenali gejala awal menjadikannya lebih mudah untuk membetulkan proses sebelum kumpulan penuh terjejas.
- Lubang tersumbat separa: biasanya disebabkan oleh serpihan yang disimpan semula. Pensampelan cahaya yang dihantar mendedahkan masalah dengan cepat.
- Hanyutan tirus: selalunya disebabkan oleh peralihan fokus selepas jangka masa panjang. Menyemak fokus pada selang masa tetap memastikan profil stabil.
- Burr sisi keluar: biasanya dikaitkan dengan aliran gas rendah atau lekapan haus. Pemeriksaan keratan rentas mengesahkan punca.
- Diameter tersebar di seluruh plat: biasanya disebabkan oleh hanyutan haba. Persampelan di tengah dan tepi mengenal pasti arah aliran.
Contoh sebenar menunjukkan cara cek ini membuahkan hasil. Seorang pembeli pernah melaporkan bahawa kira-kira 18 plat daripada setiap 1,000 gagal dalam ujian aliran. Analisis punca punca menunjuk kepada muncung gas yang telah beralih sedikit semasa pertukaran lekapan. Pembekal menambah semakan penjajaran pada permulaan setiap syif, dan dalam masa dua minggu kadar kegagalan menurun di bawah 2 plat daripada setiap 1,000.
Kaedah Pengesahan Yang Membina Keyakinan Pembeli
Mikroskopi Optik dan Elektron
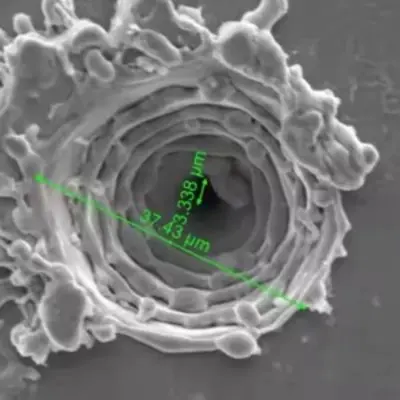
Mikroskopi optik cukup pantas untuk pensampelan rutin dan berfungsi dengan baik untuk pemeriksaan diameter dan pic. Mikroskopi elektron menawarkan pembesaran yang jauh lebih tinggi dan mendedahkan struktur dinding, lapisan recast dan retakan mikro yang kaedah optik boleh terlepas. Pelan seimbang menggunakan pemeriksaan optik untuk pengeluaran harian dan pengimejan elektron untuk analisis kelayakan dan kegagalan.
Pengujian Aliran dan Semburan Berfungsi
Data dimensi membuktikan bahawa lubang adalah saiz yang betul, tetapi ia tidak membuktikan mesh akan berfungsi. Ujian fungsional mengukur kadar aliran, corak semburan dan pengedaran titisan dalam lekapan yang meniru peranti akhir. Membandingkan hasil ini dengan laporan dimensi menunjukkan sama ada spesifikasi menangkap sifat yang penting untuk digunakan.
Laporan dimensi membuktikan lubang adalah saiz yang betul, manakala ujian semburan membuktikan jaringan berfungsi.
Memilih Bahan Mesh untuk Pengabusan Boleh Dipercayai
Pemilihan bahan membentuk kedua-dua tingkah laku laser dan prestasi mesh jangka panjang. Setiap keluarga logam bertindak balas secara berbeza terhadap haba dan mempunyai profil kakisannya sendiri.
Keluli tahan karat Austenit menawarkan rintangan kakisan yang baik dan tingkah laku mekanikal yang stabil, yang menjadikannya pilihan biasa untuk peranti yang menghubungi penyelesaian berasaskan air. Ia membentuk dinding lubang yang bersih tetapi memerlukan kawalan haba yang teliti untuk mengehadkan lapisan tuang semula.
Aloi berasaskan nikel memberikan rintangan keletihan yang kuat di bawah getaran berterusan. Mereka sesuai dengan aplikasi yang menuntut di mana plat mesti mengekalkan bentuknya sepanjang hayat perkhidmatan yang panjang, walaupun kos lebih tinggi dan tingkap pemprosesan lebih sempit.
Kerajang bersalut tambah lapisan permukaan untuk keserasian kimia atau kawalan pembasahan. Salutan mesti bertahan dalam pemprosesan laser tanpa retak, jadi jenis salutan dan parameter laser harus memenuhi syarat bersama.
Ketebalan foil adalah satu lagi keputusan penting. Kerajang nipis menembusi dengan lebih bersih tetapi lebih mudah berubah bentuk semasa pengendalian dan lekapan. Kerajang yang lebih tebal mengekalkan bentuknya tetapi memerlukan masa kitaran yang lebih lama dan kawalan tirus yang lebih ketat. Memadankan ketebalan dengan profil lubang sasaran biasanya merupakan cara paling berkesan untuk mengimbangi hasil dengan masa kitaran.
Senarai Semak Penyumberan untuk Pembeli
Keupayaan teknikal lebih mudah dinilai apabila pembeli tahu soalan yang hendak ditanya. Senarai semak di bawah membantu pasukan pembelian dan kejuruteraan membandingkan pembekal berdasarkan bukti dan bukannya tuntutan risalah.
- Sahkan saiz lubang minimum yang boleh dicapai menggunakan kepingan sampel, bukan sahaja angka yang diterbitkan.
- Minta laporan ukuran yang menunjukkan taburan diameter sebenar merentasi plat.
- Tanya bagaimana fokus, aliran gas dan penjajaran lekapan dipantau semasa pengeluaran.
- Semak laluan proses, terutamanya pembersihan tepi dan pemeriksaan akhir.
- Bersetuju mengenai pelan pensampelan dan kriteria penerimaan secara bertulis sebelum pesanan pertama.
- Mulakan dengan kumpulan perintis sebelum beralih ke volum pukal.
Pembekal yang menerangkan setiap perkara ini secara jelas biasanya menjalankan proses yang lebih berdisiplin. Untuk gambaran keseluruhan teknikal proses yang sama, semak semula yang berkaitan mikrovia laser untuk mesh pengabut halaman, yang menerangkan julat kerja dan cara ia diukur.
Soalan Lazim
S1: Apakah saiz lubang yang praktikal untuk mesh pengabut?
Banyak reka bentuk atomizer menggunakan lubang antara kira-kira 2 dan 30 mikrometer. Pilihan terbaik bergantung pada cecair, julat titisan yang dikehendaki, dan frekuensi transduser, jadi sasaran harus disahkan dengan sampel sebelum reka bentuk dibekukan.
S2: Bagaimanakah pemprosesan laser dibandingkan dengan etsa kimia untuk kerajang nipis?
Etching menawarkan keseragaman yang baik di seluruh plat tetapi kawalan terhad ke atas profil lubang individu. Pemprosesan laser membentuk setiap lubang dalam urutan yang dirancang dengan kualiti tirus dan tepi yang ditentukan, yang penting apabila profil itu sendiri adalah sebahagian daripada spesifikasi.
S3: Bagaimanakah geometri lubang boleh disahkan tanpa memusnahkan sampel?
Mikroskopi optik dan pensampelan cahaya yang dihantar memeriksa diameter, pic dan sekatan tanpa memotong bahagian. Untuk struktur tirus dan dinding, sekeping saksi yang diproses dengan parameter yang sama boleh dibelah manakala bahagian pengeluaran kekal utuh.
S4: Apakah maklumat yang perlu disertakan dalam permintaan sebut harga?
Sertakan bahan dan ketebalan kerajang, lukisan susun atur lubang, julat diameter sasaran, jenis profil, saiz kawasan aktif, jangkaan pensampelan dan kuantiti yang dijangkakan untuk pesanan perintis dan pukal. Input yang jelas mengurangkan kitaran semakan dan menjadikan petikan lebih tepat.
S5: Mengapakah kumpulan pertama kadangkala mengambil masa yang lebih lama?
Kumpulan pertama biasanya termasuk penalaan parameter, pengesahan lekapan dan penentukuran pemeriksaan. Setelah proses stabil, kumpulan kemudiannya bergerak lebih pantas, itulah sebabnya ramai pembeli menganggap larian perintis sebagai langkah kelayakan.
Mengubah Spesifikasi Menjadi Keluaran Kabus Yang Stabil
Keluaran kabus stabil bermula lama sebelum peranti dipasang. Ia bermula dengan geometri lubang yang ditakrifkan dengan jelas, laluan proses yang melindungi setiap peringkat, dan kaedah pengukuran yang mencerminkan cara mesh sebenarnya akan digunakan. Apabila elemen ini berbaris, plat menghantar semburan yang sama dari unit pertama hingga yang terakhir.
Untuk pasukan yang merancang reka bentuk atomizer baharu, langkah seterusnya yang paling berguna ialah spesifikasi bertulis dan sampel dijalankan. Bekerja melalui profil lubang, bahan dan pelan pengesahan bersama-sama, dan gunakan pemprosesan lubang mikro rujukan untuk membandingkan had proses sebelum menetapkan sasaran akhir.
Produk berkaitan
-

Humidifier Aromaterapi Humidifier Dulang Berkabus Papan PCB USB6V12V24V Papan Pemacu PCB Lima Kepala Papan Pemacu 10 Kepala
-

Nebulizer Penyedutan Perubatan Respirator Nebulizer dipasang di kepala Pemacu PCB B
-

Dulang Pengabut Mesh Perubatan Papan Pemacu PCB Penghentian Merokok Elektronik PCB Pengabut
-

Papan Pemandu Untuk Papan PCB Bulan Sabit Pelembap Masa 2/4j Fungsi 1.5W
-

M16-108KHZ Polimida PI MembraneMesh Micro Mesh NebulizerMedical Mesh NebulizerUltrasonic Mesh Nebulizer3μm Microporous Inhalation Nebulizer Dengan Nebulizing DiscPower Penggunaan1~1.5W
-

M16-108KHZ Polimida PI MembraneMesh Micro Mesh NebulizerMedical NebulizerUltrasonic Mesh Nebulizer3μm Microporous Nebulizer Disc Untuk Inhaler Nebulizer
-

M16-110KHZ Poliimida PI MembraneMesh Micro Mesh NebulizerMedical NebulizerUltrasonic Mesh Nebulizer3μm Microporous Nebulizer Disc Untuk Penyedutan Nebulizer
-

M16-108KHZ Polimida PI MembraneMesh Micro Mesh NebulizerMedical NebulizerUltrasonic Mesh Nebulizer Tablet3μm Microporous Inhalation Budesonide Nebulizer Dulang
- Pautan Pantas
- Produk
- Mengenai
- Permohonan
- Berita
- Hubungi
- Pautan Produk
- Atomizer piezo mesh perubatan
- Polimer pi filem piezo atomizer
- KNN Piezo Meezo Free Lead
- Pi memimpin cip sifar mesh percuma
- Pengabaian piezo mikro untuk pemanas
- Piezo Atomizer untuk Fan/Humidification/Beauty
- Transduser atomisasi ultrasonik
- Pengabaian Piezo Kekerapan Ultrasonik Tinggi
- Generasi Kuasa/Pemanasan Sensor Piezo Atomizer
- Reka Bentuk PCB Piezo Piezo Perubatan
- Teknologi Pemprosesan Mikro Laser Precision
- Hubungi
-
Bangunan 1, Fortune Star 2, No.311 Huanzhen North Road, bandar Chang'an, Haining City, Wilayah Zhejiang, China.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mudah Alih